


Fluxul corect într-o patiserie: de la materii prime la produsul finit
Într-o patiserie, randamentul constant vine mai rar din efortul individual și mai des din felul în care este construit traseul de lucru. Când etapele sunt așezate logic, echipa lucrează mai clar, pierderile de timp scad, iar produsul finit iese mai uniform de la un lot la altul. De aceea, înainte de discuția despre echipamente sau capacitate, merită înțeles cum arată un flux producție patiserie coerent și de ce ordinea dintre recepție, stocare, preparare, coacere și răcire face diferența reală.
De ce fluxul contează mai mult decât viteza individuală
De ce fluxul contează mai mult decât viteza individuală
Într-o patiserie, rezultatele bune nu apar doar fiindcă echipa lucrează repede, ci mai ales fiindcă fiecare etapă curge logic din etapa anterioară. Un flux producție patiserie bine gândit reduce deplasările inutile, limitează confuziile dintre posturi și ajută la menținerea unei calități constante de la un lot la altul. Când ordinea este clară, organizare laborator patiserie devine mai simplă, iar oamenii nu mai pierd timp mutând tăvi, căutând ingrediente sau așteptând eliberarea unei zone deja aglomerate.
Un traseu corect pornește de la recepție și continuă firesc spre depozitare, cântărire, preparare, modelare, coacere și răcire. Ideea centrală este ca flux materii prime să nu se intersecteze inutil cu produsul aproape gata sau cu zonele în care se face curățenie. Din acest motiv, împărțirea spațiului nu ține doar de comoditate, ci și de disciplină operațională, igienă și control. În practică, ordinea bună a etapelor susține atât productivitatea, cât și stabilitatea procesului zilnic.
Logica aceasta este susținută și de cerințele europene de igienă și layout, care pun accent pe designul adecvat al spațiilor, separarea etapelor, controlul temperaturii și aplicarea principiilor HACCP. Cu alte cuvinte, un laborator eficient nu este doar unul plin cu echipamente, ci unul în care fiecare zonă are un rol clar și un traseu previzibil. De aici pornește și diferența dintre o activitate care merge cursiv și una în care oamenii aleargă mult, dar producția tot întârzie.
Cum se împart zonele ca să susțină un ritm constant
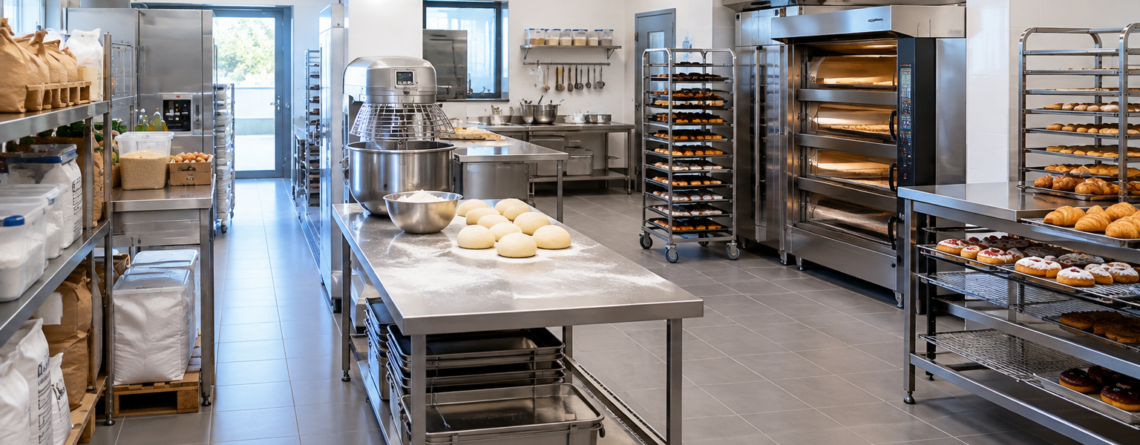
Un laborator funcțional nu trebuie privit ca o singură încăpere în care se întâmplă toate simultan, ci ca o succesiune de posturi legate logic. Chiar și într-un spațiu compact, recepția, stocarea, pregătirea ingredientelor, preparare aluat, modelarea, coacere patiserie și răcire produse patiserie au nevoie de delimitări clare. Când aceste limite lipsesc, apar blocaje simple, dar costisitoare: mesele se ocupă cu operațiuni nepotrivite, tăvile circulă haotic, iar cuptorul ajunge să dicteze ritmul întregii echipe.
De aceea, fluxul corect nu înseamnă neapărat mai mult spațiu, ci o ordine mai bună a mișcărilor. Materiile prime intră, sunt verificate și așezate în locurile lor, apoi ajung în zona de dozare și amestecare fără ocoluri. După malaxare, aluatul merge spre porționare și modelare, apoi spre tăvi și cuptor, iar după coacere patiserie trebuie să existe o trecere clară către zona de răcire. Dacă una dintre verigi este poziționată greșit, întârzierile se propagă imediat în tot flux producție patiserie.
Un exemplu simplu este postul de malaxare. Dacă zona de amestecare este prea departe de depozitarea ingredientelor sau de mesele de prelucrare, operatorul pierde timp cu transportul, nu cu munca efectivă. De aceea, alegerea echipamentului trebuie legată de traseu, nu doar de volum, iar categoria de malaxoare pentru aluat poate fi un reper util pentru cei care își definesc zona de frământare. În aceeași logică, ghidul despre malaxor cu o viteză vs două viteze ajută la înțelegerea modului în care tipul de malaxor influențează ritmul de lucru dintre dozare, frământare și trecerea la etapa următoare.
- Viteza individuală nu compensează un traseu greșit; doar mută blocajele dintr-un post în altul.
- Un flux producție patiserie bun separă clar recepția, pregătirea, coacerea și răcire produse patiserie.
- Organizare laborator patiserie înseamnă posturi cu rol precis, nu doar echipamente amplasate unde există loc.
- Flux materii prime trebuie să urmeze o direcție logică, fără întoarceri și fără încrucișări inutile.
Recepție, stocare și alimentarea corectă a posturilor
Primele minute ale zilei influențează tot traseul de lucru din laborator. Dacă recepția, depozitarea și alimentarea posturilor sunt neclare, blocajele apar înainte ca producția să intre cu adevărat în ritm.
Recepția mărfii trebuie să pornească fluxul, nu să îl încurce
Un flux producție patiserie începe corect înainte ca făina, untul, drojdia sau umpluturile să ajungă la masa de lucru. Recepția nu este doar un moment logistic, ci primul filtru care decide dacă laboratorul pornește ordonat sau intră din start în improvizație. Când marfa este descărcată fără o verificare minimă, fără separare pe tipuri și fără o succesiune clară a mișcărilor, apar deplasări inutile, aglomerare și timpi morți care se văd apoi în fiecare etapă următoare.
De aceea, organizare laborator patiserie înseamnă și definirea unei zone clare de primire, în care produsele sunt verificate vizual, preluate rapid și direcționate imediat către depozitarea potrivită. Un model util este să tratezi recepția ca pe un punct de control, nu ca pe un spațiu de trecere. Ideea este apropiată de logica explicată în articolul despre punctul dedicat de recepție a mărfii, unde separarea acestei etape ajută la reducerea haosului operațional încă din primele minute ale zilei de lucru.
În practică, flux materii prime funcționează bine când traseul este scurt, lizibil și repetabil: recepție, verificare, stocare, pregătire pentru producție. Dacă personalul trebuie să ocolească alte posturi, să mute aceleași lăzi de mai multe ori sau să traverseze zona în care se lucrează deja la produse, laboratorul pierde ritm. În plus, regulile UE pentru temperatură și HACCP arată clar că siguranța alimentară depinde de controlul temperaturii, igienă și aplicarea principiilor HACCP pe întreg traseul operațional, nu doar în momentul coacerii.
Depozitarea pe categorii și alimentarea posturilor reduc timpii morți
După recepție, stocarea trebuie gândită astfel încât fiecare categorie de ingredient să poată fi găsită și mutată rapid către postul potrivit. Făina, zahărul, grăsimile, materiile prime sensibile la temperatură și ingredientele pentru finisare nu ar trebui amestecate într-o logică de moment. Când oamenii caută frecvent ingrediente, recipiente sau tăvi, problema nu este ritmul echipei, ci lipsa unui sistem. O patiserie lucrează mai bine când fiecare tip de material are locul lui fix și o ordine clară de consum.
Aceeași logică se aplică atunci când începe preparare aluat. Postul de malaxare ar trebui alimentat controlat, cu ingredientele deja aduse în cantitățile necesare pentru lotul în curs, fără să blocheze circulația din jur. Asta nu înseamnă stocuri mari lângă utilaj, ci disponibilitate inteligentă. De exemplu, un echipament precum malaxor de aluat 22 litri cu 2 viteze poate fi integrat eficient doar dacă în jurul lui există spațiu de lucru, recipienți pregătiți și un traseu liber pentru transferul aluatului către etapa următoare.
Când alimentarea posturilor este făcută din timp și în ordinea loturilor, echipa nu mai rupe continuitatea pentru completări repetate. Se reduce mersul inutil între depozit și mesele de lucru, iar trecerea către modelare sau către pregătirea tăvilor devine mai fluidă. În termeni operaționali, organizare laborator patiserie nu înseamnă doar curățenie și ordine vizuală, ci sincronizarea mișcărilor astfel încât fiecare pas să pregătească următorul, nu să îl întârzie.
În plus, separarea traseelor curate de cele cu risc este esențială inclusiv la nivelul gesturilor mici: unde se așază ambalajele, pe unde circulă recipientele goale, unde se lasă materia primă înainte de utilizare și cum revine personalul către zonele active. Dacă aceste detalii sunt neclare, timpii pierduți se combină cu riscuri evitabile. Un început bun de zi în laborator nu înseamnă doar că ingredientele au sosit la timp, ci că au intrat într-un traseu controlat, logic și ușor de repetat.
- Stabilește un traseu unic pentru flux materii prime, din recepție spre stocare, fără treceri inutile prin zonele deja active.
- Grupează ingredientele după utilizare și sensibilitate, astfel încât preparare aluat să înceapă rapid, fără căutări și rearanjări repetate.
- Alimentează posturile pe loturi și pe ordine de producție, nu haotic, pentru a păstra ritmul și a evita întreruperile dese.
- Definește reguli vizibile pentru recipiente, ambalaje și retururi interne, ca organizare laborator patiserie să rămână funcțională în orele aglomerate.
Preparare aluat și coacere fără blocaje între posturi
Zona în care se prepară, se porționează și se coace este nucleul operațional al laboratorului. Aici se vede cel mai repede dacă organizarea susține producția sau, dimpotrivă, creează întreruperi între posturi. Un flux producție patiserie eficient cere coordonare între oameni, etape și echipamente, astfel încât fiecare lot să înainteze firesc de la preparare aluat până la coacere patiserie, fără aglomerări și fără timpi morți.
De la malaxare la modelare: cum se leagă posturile fără timpi morți
În miezul activității, un flux producție patiserie stabil nu depinde doar de rețetă, ci de succesiunea clară a pașilor dintre preparare aluat, odihnă, porționare și modelare. Dacă malaxarea pornește înainte ca mesele, ustensilele și tăvile să fie pregătite, aluatul ajunge să aștepte. Dacă modelarea avansează mai repede decât etapa următoare, se creează aglomerare pe posturi și presiune inutilă asupra echipei. De aceea, fiecare lot trebuie pornit numai când următorul pas este deja pregătit să îl preia.
Un principiu simplu de organizare laborator patiserie este ca traseul aluatului să curgă înainte, nu înainte și înapoi printre aceiași operatori. Postul de malaxare are nevoie de materii prime porționate și ușor accesibile, postul de odihnă trebuie să fie aproape, iar zona de porționare și modelare trebuie să primească aluatul fără traversări inutile. Când oamenii se întorc frecvent după tăvi, cântare sau accesorii, pierd ritm, iar oboseala crește. În practică, munca devine mai sigură și mai constantă când mișcările sunt scurte, repetitive controlat și bine distribuite, în acord cu recomandările EU-OSHA pentru ergonomie.
În această etapă, preparare aluat nu înseamnă doar amestecarea ingredientelor, ci și sincronizarea loturilor cu capacitatea reală a echipei din aval. Un laborator mic poate lucra bine cu serii mai scurte și dese, în timp ce un spațiu mai mare poate grupa loturile pentru a alimenta constant modelarea și coacerea. Important este ca aluatul să nu stea fără motiv între etape și nici să nu ajungă în exces pe mesele de lucru. Ritmul sănătos este cel care păstrează continuitatea, nu cel care forțează viteza maximă la primul post.
Coacerea ca punct de echilibru al întregului flux
După modelare, coacere patiserie devine punctul în care se vede imediat dacă fluxul a fost construit corect. Un cuptor încărcat haotic, cu tăvi pregătite în grabă sau introduse în valuri inegale, poate rupe constanța întregii zile de producție. Din acest motiv, pregătirea pentru cuptor începe înainte ca primele produse să ajungă la intrare: tăvile trebuie pregătite, ordinea loturilor trebuie stabilită, iar personalul trebuie să știe cine introduce, cine urmărește și cine preia produsele după coacere. Pentru planificare, merită analizată și categoria de cuptoare pentru patiserie în raport cu volumul zilnic și tipul de produse realizate.
Un alt punct critic este legătura dintre pregătirea tăvilor și încărcarea corectă a camerei de coacere. Când postul de modelare livrează produse neuniform sau când tăvile sunt completate pe fugă, rezultatul poate fi o coacere inconstantă și apariția de timpi morți. De aceea, echipa are nevoie de o regulă clară: fiecare tavă se finalizează complet, se aliniază cu lotul din care face parte și intră în succesiunea stabilită, fără improvizații de ultim moment. Pentru detalii practice despre repartizarea produselor și efectele supraîncărcării, este util ghidul despre cum influențează încărcarea cuptorului coacerea.
Într-un flux materii prime bine gândit, și etapa de coacere trebuie să rămână conectată cu ce urmează imediat după. Asta înseamnă că persoana care lucrează la cuptor nu ar trebui să abandoneze postul ca să caute spațiu liber pentru tăvile scoase sau să rezolve lipsuri apărute în ultimul moment. Produsele trebuie preluate rapid și așezate în zona de răcire, iar noul lot trebuie să fie deja pregătit. În funcție de ritmul de lucru și de tipul producției, un reper util poate fi și un cuptor electric de patiserie cu 10 tăvi integrat într-un flux în care încărcarea, monitorizarea și descărcarea se fac fără suprapuneri confuze.
Când preparare aluat și coacere patiserie sunt sincronizate corect, laboratorul nu pare neapărat mai rapid, ci mai previzibil. Aceasta este diferența esențială: un flux bun nu elimină doar întârzierile, ci reduce variațiile dintre loturi, scade stresul de la vârfurile de lucru și face mai ușor controlul calității. În loc să compenseze din mers greșelile de organizare, echipa poate menține același ritm de la un lot la altul, cu posturi care se alimentează logic și cu intervenții mai puține între malaxare, modelare și cuptor.
- Pregătește mesele, tăvile și ustensilele înainte să înceapă preparare aluat, ca următorul post să poată prelua imediat lotul.
- Păstrează traseul înainte între malaxare, odihnă, porționare și modelare, fără întoarceri repetate după accesorii sau spațiu liber.
- Stabilește din timp ordinea tăvilor pentru coacere patiserie, astfel încât încărcarea cuptorului să rămână uniformă și repetabilă.
- Leagă ieșirea din cuptor de zona următoare fără pauze, pentru ca produsele coapte să nu blocheze postul activ.
Răcire, igienă operațională și concluzia fluxului corect
Ultima parte a traseului este adesea subestimată, deși aici se vede dacă fluxul a fost cu adevărat bine construit. După coacere, produsele trebuie răcite, mutate și separate corect, iar posturile trebuie pregătite imediat pentru ciclul următor. Fără această disciplină, chiar și o producție bine pornită se blochează în final, exact când spațiul devine cel mai aglomerat.
Răcirea produselor și separarea clară a etapelor finale
După scoaterea din cuptor, multe laboratoare tratează finalul procesului ca pe o etapă pasivă. În realitate, răcire produse patiserie este o verigă activă din traseul de lucru, nu doar un timp de așteptare. Dacă tăvile fierbinți sunt lăsate oriunde, dacă produsele finite trec prin aceeași zonă cu semifabricatele crude sau dacă manipularea se face în grabă, apar blocaje, pierderi de spațiu și risc de contaminare. Un flux producție patiserie stabil înseamnă că produsul copt are un traseu clar până la ambalare, expunere internă sau livrare.
În practică, zona de răcire trebuie gândită ca o continuare a zonei de coacere, dar fără să se suprapună cu preparare aluat sau cu revenirea materiilor prime în circuit. Produsele ieșite din cuptor au nevoie de spațiu dedicat, de circulație aerisită și de reguli simple pentru manipulare: cine mută tava, unde se așază, cât timp rămâne acolo și când poate merge mai departe. Principiul de bază este același cu cel explicat în resursele despre cum previi contaminarea încrucișată: separarea etapelor reduce riscul și menține ordinea operațională.
În acest punct, suporturile și accesoriile influențează direct continuitatea lucrului. O alegere coerentă din categoria de tăvi de copt profesionale ajută echipa să păstreze același format de lucru între pregătire, coacere și răcire, fără improvizații la fiecare lot. Când laboratorul folosește același tip de tavă pentru serii repetate, mutarea produselor devine mai previzibilă, iar operatorii pierd mai puțin timp cu ajustări, rearanjări sau căutarea unei soluții provizorii după fiecare încărcare a cuptorului.
Igiena dintre loturi și concluzia unui flux de lucru stabil
Igiena operațională nu începe doar dimineața și nu se termină la închiderea schimbului. În patiserie, cele mai multe rupturi de ritm apar între loturi: suprafețe rămase ocupate, resturi care întârzie reluarea producției, tăvi neeliberate la timp și ustensile mutate fără o logică clară. De aceea, organizare laborator patiserie înseamnă și reguli pentru resetarea fiecărui post. Fiecare etapă trebuie închisă suficient de repede încât următoarea să poată începe fără ezitare, dar fără a compromite curățenia și separarea traseelor.
Un exemplu simplu este gestionarea tăvilor după descărcarea produselor. Dacă echipa știe unde merg tăvile folosite, unde se lasă produsele la răcire și ce traseu urmează tava curată pentru următorul ciclu, spațiul rămâne funcțional. O referință utilă pentru acest tip de lucru este tava de patiserie perforată 60×40 cm, integrată într-un sistem coerent de posturi și suprafețe. Iar când procesul include răcire accelerată sau stabilizare controlată, merită văzut și ghidul despre cum se folosește abatitorul în patiserie și cofetărie, pentru a separa corect coacerea de etapa de scădere a temperaturii.
Concluzia practică este simplă: flux materii prime nu se termină la cuptor, ci abia după ce produsul finit a fost răcit, mutat și separat complet de fazele crude. Când coacere patiserie, răcire și igienizarea dintre loturi sunt gândite ca un singur lanț, echipa lucrează mai cursiv, spațiul se eliberează mai repede, iar erorile scad. Un flux producție patiserie corect nu înseamnă doar viteză, ci ordine repetabilă: fiecare produs merge înainte, fiecare post se resetează la timp, iar fiecare etapă pregătește următoarea fără încurcături.
Pe termen lung, aceasta este diferența dintre un laborator aglomerat și unul care produce constant. Nu este necesar un spațiu foarte mare pentru a obține continuitate, ci o separare clară a zonelor, reguli scurte și consecvente și folosirea logică a echipamentelor și accesoriilor. Când traseul este respectat de la recepție până la produsul finit, munca devine mai previzibilă, iar calitatea este mai ușor de menținut de la un lot la altul.
- Separă fizic produsele crude de cele coapte pe tot traseul de răcire și manipulare finală.
- Eliberează rapid posturile dintre loturi, astfel încât următoarea serie să înceapă fără timpi morți.
- Păstrează aceleași suporturi și tăvi pe un circuit clar, pentru manipulare mai rapidă și ordine vizibilă.
- Tratează răcirea și igiena dintre loturi ca parte din producție, nu ca sarcini secundare.
-

Cuptor electric patiserie-gastronomie Galilei Plus, capacitate 10 tavi 600×400 mm sau 10xGN1/1 semi-digital
Cod: PRPF771021.625,76 lei fără TVA (26.167,17 lei cu TVA) -

Cuptor patiserie 4 tavi 600×400 mm sau GN1/1 analog
Cod: FRFOCMP4GPM23M5.988,68 lei fără TVA (7.246,30 lei cu TVA) -

Cuptor patiserie si gastronomic electric Vescpucci, 10 tavi, digital, sistem automat de spalare
Cod: PRPF891024.568,47 lei fără TVA (29.727,85 lei cu TVA) -

-

Tava patiserie aluminiu perforata cu silicon 60×40 cm
Cod: HD808221274,60 lei fără TVA (332,27 lei cu TVA)


Lasă un răspuns