


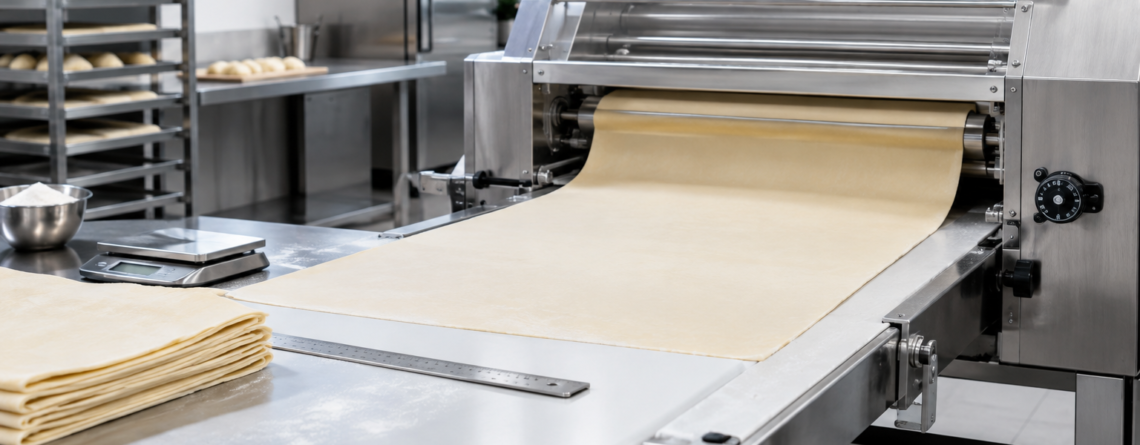
De la 35 mm la foi foarte subțiri de aluat: cum influențează reglajul rolelor produsul final
Grosimea minimă contează, dar nu este singurul reper relevant atunci când evaluezi un utilaj de laminare sau un proces de lucru. În practică, produsul final este influențat de relația dintre grosime laminare aluat, tipul de aluat, temperatura de lucru și felul în care reduci foaia între treceri. Cu alte cuvinte, mai subțire nu înseamnă automat mai bun: la croissant și foietaj profesional, diferența reală o face controlul constant al procesului, nu doar atingerea unei limite minime de reglaj.
De ce grosimea minimă nu este singurul reper care contează
De ce „mai subțire” nu înseamnă automat mai bun
Când vorbim despre grosime laminare aluat, răspunsul scurt este acesta: grosimea minimă contează, dar nu poate fi judecată separat de tipul de produs, etapa de lucru și stabilitatea procesului. O foaie dusă foarte repede la minim nu garantează nici structură mai bună, nici aspect superior după coacere. În practică, rezultatul depinde de felul în care aluatul trece progresiv prin role, de temperatură și de repetabilitatea reglajului, mai ales dacă lucrezi cu produse laminate sensibile.
În special la produse precum croissantul sau foietaj profesional, obiectivul nu este doar să obții o grosime foaie aluat cât mai mică, ci să păstrezi straturile distincte și uniforme. Dacă aluatul este comprimat prea agresiv, dacă untul sau grăsimea își pierde plasticitatea ori dacă tensiunea din foaie crește prea mult, produsul final poate pierde volum, regularitate și definiția straturilor. De aceea, grosime aluat croissant nu se stabilește ca o cifră izolată, ci ca parte dintr-un proces coerent.
Pentru laboratoarele care compară echipamentele din categoria de mașini de întins aluat sau își revizuiesc fluxul, discuția despre reglaj role laminator trebuie legată de produsul final urmărit. Un atelier care face preponderent croissante, unul orientat spre foietaj sau unul mixt nu va evalua la fel aceeași plajă de reglaj. Contextul utilajului, ritmul de lucru și compatibilitatea cu restul fluxului contează la fel de mult ca valoarea minimă afișată pe hârtie.
Ca reper de context, merită văzut și cum se leagă laminarea de restul procesului în echipamente pentru cofetărie și fluxul de producție. În multe laboratoare, problemele puse pe seama grosimii minime apar de fapt din interacțiunea dintre frământare, odihnă, răcire și laminare. Cu alte cuvinte, dacă vrei foi subțiri și constante, nu urmărești doar capătul scalei de reglaj, ci întregul traseu al aluatului până la formare și coacere.
Grosimea corectă este cea potrivită etapei, nu cea mai mică posibil
În laminare, fiecare trecere are rolul ei. Sursele tehnice despre repere orientative pentru sheeting arată clar că există grosimi intermediare diferite în funcție de metodă, ceea ce confirmă un principiu important: reducerea se face progresiv. Asta înseamnă că un laminator patiserie valoros nu este doar cel care poate coborî mult, ci cel care permite control stabil, repetabil și ușor de urmărit de la o trecere la alta.
Același principiu se vede foarte bine la produse laminate cu unt sau alte grăsimi de tourage. În funcție de condițiile de temperatură la laminare, temperatura mediului și a masei de lucru influențează dacă straturile rămân separate sau încep să se amestece. De aceea, grosime laminare aluat și temperatură nu trebuie privite ca două variabile separate. O setare care pare corectă pe hârtie poate deveni nepotrivită dacă aluatul se încălzește, se înmoaie sau începe să opună altă rezistență între role.
Din acest motiv, întrebarea utilă nu este doar „cât de subțire poate merge utilajul?”, ci „la ce grosime foaie aluat obțin în mod constant produsul pe care vreau să îl vând?”. Într-un flux comercial, repetabilitatea bate performanța izolată. Dacă reglajul produce foi inegale de la o tavă la alta sau de la un operator la altul, rezultatul va afecta atât uniformitatea coacerii, cât și pierderile de materie primă.
Pentru o evaluare realistă, merită să corelezi valoarea minimă de reglaj cu modul efectiv de lucru: câte treceri faci, cât de des odihnești aluatul și cât de sensibil este produsul final la variații mici. Exact aici începe diferența dintre un simplu echipament care întinde aluatul și un utilaj care susține cu adevărat un proces stabil de foietaj profesional sau de producție constantă pentru croissante.
- Grosimea minimă ajută doar dacă este obținută progresiv, fără să compromită straturile și uniformitatea foii de aluat.
- La produse laminate, reglaj role laminator și temperatura de lucru influențează împreună rezultatul final, nu separat.
- Pentru grosime aluat croissant, constanța între loturi este mai importantă decât atingerea ocazională a unei valori foarte mici.
- Când compari un laminator patiserie, urmărește controlul repetabil al foii, nu doar limita minimă declarată de reglaj.
Cum influențează reglajul rolelor structura aluatului
Reglajul rolelor influențează structura aluatului prin felul în care acesta este comprimat, întins și transportat între treceri. Cu cât reducerea este mai progresivă, cu atât cresc șansele ca straturile să rămână distincte și foaia să rămână stabilă. Când reglajul devine prea agresiv, apar tensiuni, deformări și pierderi de uniformitate care afectează direct produsul final.
Cum influențează reglajul rolelor structura aluatului
Între role nu are loc doar o simplă subțiere mecanică, ci o transformare controlată a masei de aluat. Când vorbești despre grosime laminare aluat, importantă nu este doar valoarea la care ajungi, ci felul în care cobori până acolo. standardul european pentru dough sheeters explică tocmai această reducere progresivă prin treceri repetate, cu distanță reglată manual sau automat. Dacă diferența dintre două treceri este prea mare, foaia capătă tensiuni neuniforme, iar structura începe să reacționeze prin contractare, rupere locală sau deformare la margini.
La produse laminate, reglaj role laminator trebuie corelat cu elasticitatea aluatului și cu stadiul în care se află stratificarea. Când reduci prea agresiv grosimea, aluatul nu mai are timp să se relaxeze, iar grăsimea dintre straturi poate migra, se poate comprima excesiv sau poate ieși în zonele mai sensibile. De aceea, foietaj profesional și aluaturile pentru croissant nu se tratează ca un aluat simplu pentru foi universale. O reducere treptată ajută la păstrarea straturilor distincte și la controlul comportamentului ulterior la coacere.
În practică, efectul unui reglaj bun se vede în uniformitatea foii, nu doar în valoarea finală de pe scală. uniformitatea foii la foietaj susține clar ideea că pentru puff pastry contează constanța pe toată suprafața, pentru ca dezvoltarea la cuptor să fie echilibrată. Dacă ai o grosime foaie aluat diferită între centru și margini, produsul final nu va crește la fel, iar straturile vor reacționa inegal. Asta explică de ce grosimea minimă, luată izolat, spune mai puțin decât repetabilitatea rezultatului de la o tavă la alta.
Trecerile succesive schimbă rezultatul mai mult decât o valoare extremă
Un laborator poate ajunge la rezultate foarte diferite chiar și atunci când două echipamente ating foi subțiri. Diferența reală apare din finețea controlului și din ușurința cu care operatorul poate face treceri intermediare coerente. Pe un mașină de turat aluat manuală cu motor, de exemplu, interesul nu este doar să cobori rapid spre minim, ci să păstrezi același ritm de reducere de la o trecere la alta. Într-un laminator patiserie folosit corect, trecerile succesive limitează stresul mecanic și mențin foaia mai stabilă pe lungime și lățime.
Același principiu contează și la un model de banc pentru întins aluat, mai ales în spațiile unde ritmul de producție cere repetabilitate fără complicații inutile. Dacă operatorul sare etape și urmărește direct o grosime aluat croissant foarte mică, rezultatul poate părea bun la ieșirea dintre role, dar foaia își pierde regularitatea imediat ce este manipulată, pliată sau decupată. În schimb, o succesiune de reglaje mici și previzibile păstrează geometria foii și ajută la o distribuție mai constantă a grăsimii între straturi.
Mai trebuie clarificat un lucru: nu există o singură grosime laminare aluat corectă pentru toate produsele și toate etapele. În fazele intermediare poți lucra mai gros pentru a proteja structura, iar abia aproape de formare să cobori spre grosimea cerută de produs. Tocmai de aceea, întrebarea utilă nu este cât de puțin poate deschide utilajul, ci cât de controlat poate menține reglaj role laminator pe parcursul întregului proces. La produse sensibile, precizia repetabilă valorează mai mult decât o limită extremă atinsă ocazional.
- Coborârea progresivă protejează straturile și reduce riscul de rupere, întindere inegală sau ieșire a grăsimii dintre foi.
- O grosime foaie aluat uniformă influențează direct regularitatea dospirii, a dezvoltării la cuptor și a texturii finale.
- Pentru grosime aluat croissant, trecerile intermediare bine dozate sunt mai importante decât atingerea rapidă a unei valori minime.
- Un laminator patiserie eficient oferă control repetabil, nu doar posibilitatea teoretică de a lucra foarte subțire.
Ce înseamnă reglaj bun în practică și cum alegi utilajul potrivit
În alegerea unui laminator, întrebarea corectă nu este doar cât de jos poate coborî distanța dintre role, ci cât de controlabil și repetabil este procesul în laboratorul tău. Pentru același tip de produs, diferența dintre un rezultat bun și unul instabil vine adesea din modul în care echipamentul se potrivește fluxului real de lucru, nu din cea mai mică valoare de reglaj disponibilă.
Alegerea utilajului pornește din produs, nu din grosimea minimă promisă
În practică, un reglaj bun înseamnă să poți obține aceeași foaie de mai multe ori la rând, fără variații mari de la o tură la alta. De aceea, alegerea dintre un model de banc, un echipament cu suport sau o mașină de turat aluat automată nu ar trebui făcută doar după ideea că merge foarte subțire. Pentru un laborator mic, cu volume moderate și schimbări dese de produs, un utilaj compact poate fi suficient dacă permite un reglaj role laminator clar, repetabil și ușor de urmărit de către operator.
Când volumul crește, diferența nu mai este doar de confort, ci de constanță în flux. O mașină de turat aluat cu suport poate ajuta prin ergonomie, stabilitate și o organizare mai bună a alimentării și preluării foii, mai ales când se lucrează serii mai lungi de foietaj profesional sau produse laminate similare. În astfel de situații, grosime laminare aluat trebuie privită împreună cu ritmul de lucru, spațiul disponibil și numărul de manipulări necesare între treceri.
Automatizarea devine relevantă mai ales acolo unde repetabilitatea, viteza și reducerea variabilei umane sunt mai importante decât flexibilitatea absolută. Dacă laboratorul produce frecvent aceleași articole, aceeași grosime foaie aluat trebuie obținută rapid și cu abateri mici. În schimb, pentru game scurte, testări sau producție artizanală, un utilaj mai simplu poate rămâne alegerea corectă dacă operatorul controlează bine succesiunea trecerilor și nu forțează reducerea grosimii într-un singur pas.
Exploatarea corectă înseamnă ritm de lucru, curățare și control al mediului
Un utilaj bine ales poate livra rezultate slabe dacă este folosit într-un flux dezordonat. Laminarea nu stă singură, ci într-o succesiune tehnologică în care frământarea, porționarea, odihna și modelarea influențează rezultatul. Tocmai de aceea, merită privită în contextul unei linia profesională pentru procesarea aluatului, unde fiecare etapă pregătește următoarea. Dacă aluatul ajunge prea cald, prea tensionat sau insuficient relaxat între treceri, nici cel mai bun reglaj nu poate compensa complet pierderea de uniformitate.
În utilizarea zilnică, operatorul trebuie să urmărească nu doar setarea mecanică, ci și comportamentul foii: dacă se retrage, dacă se rupe, dacă stratificarea începe să se piardă sau dacă grosime aluat croissant devine inegală pe lățime. Aceste semne arată adesea că reducerea a fost prea agresivă, că aluatul are nevoie de repaus sau că temperatura de lucru nu mai este favorabilă. Un laminator patiserie bine exploatat ajută la control, dar nu înlocuiește disciplina de proces.
La fel de importantă este organizarea curățării și a igienei în jurul echipamentului. Resturile de aluat și acumulările de făină nu afectează doar aspectul spațiului, ci și consistența lucrului și siguranța operațională. Recomandările despre riscurile profesionale ale prafului de făină arată de ce manipularea făinii și curățarea uscată necontrolată trebuie tratate cu atenție în brutării și laboratoare. În exploatare, asta înseamnă proceduri clare de curățare, reducerea dispersiei de praf și întreținere făcută conform instrucțiunilor utilajului, nu improvizat, între două loturi grăbite.
- Un model de banc este potrivit când spațiul este limitat, seriile sunt scurte și operatorul poate controla atent trecerile succesive.
- Un utilaj cu suport ajută când ergonomia, stabilitatea și manipularea mai comodă a foii contează în producția zilnică.
- Automatizarea este utilă mai ales pentru produse repetabile, volume mai mari și abatere redusă între loturi succesive de aluat.
- Curățarea corectă, controlul prafului și respectarea procedurilor de operare influențează direct consistența produsului și siguranța muncii.
Cum stabilești grosimea corectă pentru produsul final
Pentru produsul final, grosimea corectă este cea care poate fi obținută constant, fără a deteriora foaia și fără a compromite stratificarea. Cu alte cuvinte, întrebarea nu este doar cât de subțire poate merge utilajul, ci ce grosime livrează repetabil pentru croissant, foietaj profesional sau alte aluaturi laminate. Decizia bună leagă grosime laminare aluat de stabilitatea procesului, de controlul operatorului și de calitatea vizibilă a produsului copt.
Cum stabilești grosimea corectă pentru produsul final
Grosimea corectă nu este cea mai mică valoare pe care o poate atinge utilajul, ci cea care poate fi repetată constant pentru același produs, lot după lot. În practică, grosime laminare aluat se stabilește în funcție de rețetă, de nivelul de dezvoltare al glutenului, de temperatura de lucru și de scopul tehnologic al foii. Pentru un produs laminat, diferența dintre o foaie bună și una problematică apare adesea din constanță, nu din ambiția de a coborî cât mai mult reglajul.
La croissant, de exemplu, grosime aluat croissant trebuie privită împreună cu păstrarea straturilor și cu plasticitatea grăsimii. Dacă foaia este subțiată prea agresiv sau neuniform, straturile se pot comprima, se pot deplasa sau pot pierde separarea necesară pentru dezvoltarea corectă la coacere. În schimb, un reglaj role laminator făcut progresiv ajută la păstrarea structurii și oferă o foaie mai previzibilă la porționare, modelare și dospire. Asta înseamnă mai puține surprize în producție și mai puține rebuturi la final.
Pentru foietaj profesional, criteriul de bază rămâne uniformitatea grosimii pe toată suprafața foii. O grosime foaie aluat inegală produce porțiuni care se coc diferit, se dezvoltă neuniform și pot afecta atât aspectul, cât și textura produsului finit. De aceea, alegerea unui laminator patiserie trebuie legată nu doar de dimensiune sau format, ci și de capacitatea de a susține treceri controlate, repetabile și adaptate ritmului real de lucru din laborator.
Semne că reglajul este corect și concluzia practică
Un reglaj bun se vede înainte de coacere. Foaia trebuie să iasă dreaptă, relativ uniformă, fără rupturi, fără zone vizibil tensionate și fără acumulări neregulate de făină sau grăsime între straturi. Dacă operatorul observă că aluatul revine elastic, se contractă excesiv sau începe să piardă forma dorită, semnalul nu este neapărat că trebuie o grosime mai mică, ci că secvența de lucru trebuie recalibrată. În multe cazuri, o reducere mai lentă oferă rezultate mai bune decât forțarea unei valori finale dintr-o singură trecere.
În alegerea echipamentului, merită urmărit cât de ușor poate fi repetat același reglaj și cât de bine se integrează utilajul în fluxul laboratorului. Pentru unele unități, poate fi suficientă explorarea gamei de mașini de întins aluat și compararea modului de lucru potrivit. Pentru spații mai compacte sau producții moderate, pot fi relevante un model de mașină de întins aluat de banc ori o mașină de turat aluat manuală, în timp ce fluxurile mai ample pot cere o soluție precum mașina de turat aluat automată.
Concluzia utilă este simplă: grosimea minimă contează doar dacă poate fi atinsă fără să compromită structura produsului. Cea mai bună grosime laminare aluat este aceea care susține produsul dorit, nu aceea care arată impresionant pe hârtie. Când reglaj role laminator este adaptat treptat, iar grosime foaie aluat rămâne constantă, laboratorul obține produse mai uniforme, un foietaj profesional mai previzibil și o grosime aluat croissant mai ușor de controlat. Rezultatul final este o producție mai stabilă, cu mai puține pierderi și decizii de lucru mai clare.
- Alege grosimea în funcție de produsul final, nu după valoarea minimă teoretică a utilajului.
- Redu grosimea progresiv, pentru a proteja structura foii și separarea straturilor.
- Verifică uniformitatea pe toată lățimea foii, nu doar subțierea în zona centrală.
- Un reglaj repetabil înseamnă produse mai constante, productivitate mai bună și mai puține rebuturi.
-

Masina de intins aluat de banc, benzi 500×710 mm, o viteza
Cod: MPMK500B25.027,95 lei fără TVA (30.283,82 lei cu TVA) -

Masina de intins aluat stationara, manuala, benzi 600×1200 mm, doua viteze
Cod: MPMK600A32.508,62 lei fără TVA (39.335,43 lei cu TVA) -
Masina de turat aluat cu suport Ø 88×380 mm
Cod: MX09377010Prețul inițial a fost: 17.555,92 lei.13.164,75 leiPrețul curent este: 13.164,75 lei. fără TVA (15.929,35 lei cu TVA) -
Masina de turat aluat de banc Ø 88×380 mm
Cod: MX09377000Prețul inițial a fost: 14.749,06 lei.11.059,54 leiPrețul curent este: 11.059,54 lei. fără TVA (13.382,04 lei cu TVA) -

Mașină turat aluat 600-1200 mm cu suport
Cod: XTGP600-120020.421,14 lei fără TVA (24.709,58 lei cu TVA) -

Masina turat aluat automata 2000 mm
Cod: MPMK650/20AUT129.803,61 lei fără TVA (157.062,37 lei cu TVA)




Lasă un răspuns