


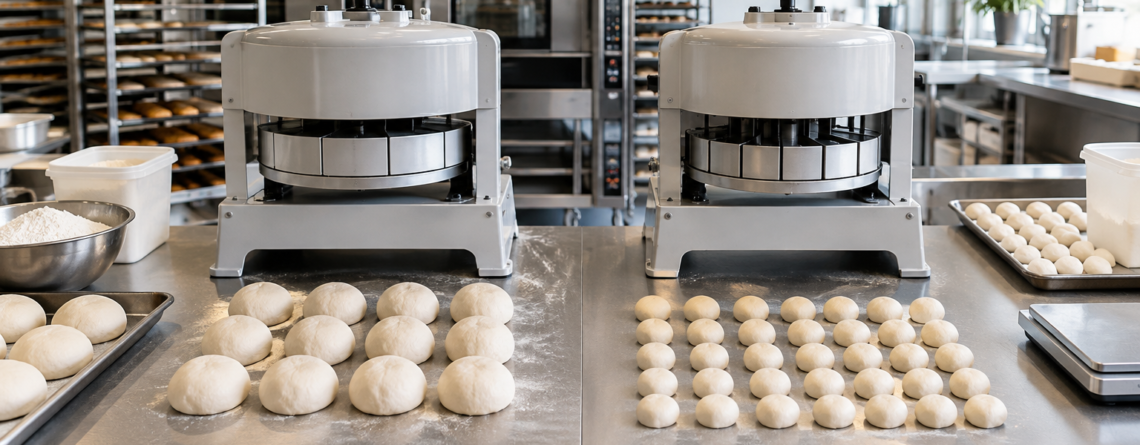
15 vs 30 de porții pe ciclu: cum alegi divizorul după gramaj și produse pe oră
Alegerea între 15 și 30 de diviziuni pare simplă doar la prima vedere. În realitate, un divizor aluat 15 vs 30 diviziuni se evaluează corect numai atunci când pui în aceeași ecuație capacitate divizor aluat, gramaj porție aluat, tipul produselor și ritmul dorit de bucăți aluat pe oră. Pentru brutării, patiserii sau laboratoare cu flux mixt, aceeași cifră a producției zilnice poate duce la decizii diferite, fiindcă porționare chifle, baze de pizza sau alte produse nu cer aceeași logică de lucru.
De ce comparația 15 vs 30 de diviziuni nu se rezumă la „mai multe bucăți pe ciclu”
De ce numărul de diviziuni nu spune singur cât de potrivit este utilajul
Când compari 15 cu 30 de diviziuni, tentația este să presupui că mai multe porții pe ciclu înseamnă automat alegerea corectă. În practică, decizia pornește din relația dintre gramaj porție aluat, tipul produsului finit și ritmul real al laboratorului. Un volum zilnic similar poate cere soluții diferite dacă produci chifle mici, baze de pizza sau bucăți mai mari pentru pâine artizanală. De aceea, analiza începe mai util de la divizoare de aluat pentru patiserie și cofetărie, nu doar de la o cifră din denumirea utilajului.
Dacă urmărești un flux cu piese mai mari, un model cu mai puține diviziuni poate oferi o potrivire mai bună între masă totală de aluat și rezultatul dorit pe fiecare bucată. În schimb, dacă lucrezi frecvent cu porții mici și serii repetate, un utilaj cu mai multe diviziuni poate scurta etapele de porționare chifle și poate crește regularitatea loturilor. Aici intervine și capacitate divizor aluat, dar în sens operațional, nu doar ca număr teoretic de porții obținute la o apăsare de ciclu.
Mai contează și comportamentul aluatului. consistența aluatului în procesare influențează cât de ușor se porționează, cât de bine își păstrează forma și cât de predictibil intră în etapele următoare. Un aluat mai moale sau mai variabil poate schimba complet cât de eficient devine același utilaj într-un laborator față de altul. Din acest motiv, comparația divizor aluat 15 vs 30 diviziuni trebuie făcută întotdeauna împreună cu produsul, rețeta și modul concret de lucru.
Aceeași producție zilnică poate cere utilaje diferite
Două unități pot produce același număr total de bucăți într-o zi și totuși să aibă nevoie de echipamente diferite. Prima poate lucra în loturi rare, cu gramaje mai mari și diversitate redusă, iar a doua poate avea multe schimbări de produs, serii scurte și presiune mare pe timp. În primul caz, un divizor de aluat manual cu 15 diviziuni poate susține mai bine fluxul, pentru că lasă loc unor porții mai mari și unei manipulări controlate între etape. În al doilea, un divizor de aluat manual cu 30 diviziuni poate deveni mai logic dacă produsul cere repetitivitate și viteză pe loturi dese.
Această diferență se vede clar când separi producția zilnică de bucăți aluat pe oră. Nu contează doar câte bucăți scoți într-o zi, ci și în ce ferestre de timp le scoți, câți operatori participă și cât de mult timp se pierde între încărcare, divizare, eventuală rotunjire și pregătirea pentru dospire. Dacă alegi utilajul doar după numărul de diviziuni, riști să ignori tocmai factorii care definesc productivitatea efectivă și confortul echipei.
Mai există și situațiile în care linia nu se oprește la divizare. Dacă urmează rotunjire, modelare sau organizarea tăvilor, diferența dintre un simplu număr de diviziuni și o alegere corectă devine și mai importantă. În astfel de scenarii, întrebarea nu este doar dacă vrei mai multe bucăți pe ciclu, ci dacă acel ritm rămâne compatibil cu restul posturilor. Tocmai de aceea, discuția despre divizor aluat 15 vs 30 diviziuni trebuie legată de întregul flux, nu de echipament privit izolat.
- Pleacă de la produsul finit, nu de la numărul de diviziuni afișat pe utilaj.
- Verifică dacă gramaj porție aluat rămâne compatibil cu rețeta și cu forma dorită.
- Compară ritmul pe loturi și bucăți aluat pe oră, nu doar producția zilnică totală.
- Include în decizie manipularea dintre divizare, rotunjire, dospire și așezarea pe tăvi.
Cum calculezi capacitatea utilă: gramaj porție aluat, cicluri și bucăți pe oră
În practică, diferența dintre 15 și 30 de diviziuni se vede abia când traduci utilajul în producție reală: câte cicluri poți susține, ce gramaj urmărești și cât timp consumi între încărcare și descărcare. Tocmai aici se decide dacă un model aparent mai mic poate lucra mai bine pentru anumite produse. Pentru o alegere corectă, divizor aluat 15 vs 30 diviziuni trebuie analizat împreună cu tipul de aluat, cu organizarea postului și cu ritmul întregii linii.
Capacitatea utilă nu înseamnă doar câte porții ies dintr-o apăsare
Când compari 15 sau 30 de diviziuni, primul reflex este să numeri porțiile obținute la un ciclu. În practică, productivitatea se calculează mai corect prin bucăți aluat pe oră, nu doar prin numărul de porții rezultate dintr-o singură presare. Aici intră în ecuație încărcarea cuvei, așezarea aluatului, presarea, extragerea bucăților și transferul lor către etapa următoare. Dacă aceste mișcări încetinesc fluxul, o capacitate divizor aluat aparent mai mare poate produce un avantaj mai mic decât te-ai aștepta.
Un al doilea criteriu este gramaj porție aluat. Un model cu 15 diviziuni poate fi mai potrivit când urmărești bucăți mai mari, pentru produse care cer volum, structură sau o manipulare mai atentă după divizare. În schimb, 30 de diviziuni devin atractive când lucrezi multe porții mici, repetitive, unde ritmul contează mai mult decât masa fiecărei bucăți. De aceea, comparația trebuie legată de produsul final, nu doar de eticheta utilajului sau de ideea că mai multe diviziuni înseamnă automat mai multă eficiență.
Mai contează și ce se întâmplă după divizare. Dacă aluatul merge imediat spre rotunjire, formare sau dospire controlată, echipamentul trebuie evaluat ca parte dintr-o linie, nu ca post izolat. Într-un flux bine gândit, timpul economisit la porționare chifle sau la alte produse mici nu trebuie pierdut prin manipulare suplimentară între etape. Tocmai de aceea, malaxorul și divizorul trebuie dimensionate împreună este o regulă practică utilă atunci când estimezi ritmul real al producției.
Cum legi ritmul de lucru de ergonomie și de tipul utilajului
Capacitatea reală depinde și de efortul operatorului. Dacă personalul ridică frecvent aluatul, repoziționează tăvile sau repetă mișcări obositoare, randamentul pe schimb poate scădea chiar dacă utilajul are un număr mare de diviziuni. În acest sens, cerințe europene pentru manipularea manuală sunt relevante pentru orice laborator care vrea să reducă manipularea repetitivă și să organizeze mai bine postul de lucru. Cu alte cuvinte, bucăți aluat pe oră nu se obțin doar din mecanică, ci și din felul în care oamenii pot susține ritmul fără blocaje și fără oboseală inutilă.
Aici apare diferența dintre o soluție simplă de divizare și un divizor rotunjitor. Dacă produsul cere porții uniforme și o formă cât mai constantă, integrarea etapelor poate scurta manipularea ulterioară. Un divizor rotunjitor semi-automat cu 30 diviziuni poate avea sens în fluxurile orientate spre volume repetitive și porții mai mici, unde fiecare secundă dintre divizare și formare se adună. Pe de altă parte, un divizor rotunjitor automat cu 15 diviziuni poate fi mai potrivit atunci când gramajul este mai ridicat, iar ritmul urmărit trebuie echilibrat cu controlul mai bun asupra fiecărei serii.
În alegerea dintre 15 și 30 de diviziuni, întrebarea corectă nu este doar cât produce utilajul într-o oră teoretică, ci câtă producție utilă livrează între malaxare și dospire, cu echipa și spațiul disponibile. Dacă gramaj porție aluat este mare, un utilaj cu mai puține diviziuni poate susține mai bine consistența fluxului. Dacă lucrezi serii scurte, frecvente și orientate spre porționare chifle, o configurație cu mai multe bucăți pe ciclu poate susține mai bine ritmul. Capacitate divizor aluat înseamnă, în final, echilibru între numărul de bucăți, timpul de ciclu și manipularea rămasă după tăiere.
- Calculează bucăți aluat pe oră din ciclul complet, nu doar din numărul de diviziuni afișat pe utilaj.
- Pornește de la gramaj porție aluat și de la produsul final, apoi alege între 15 și 30 diviziuni.
- Include în analiză încărcarea, descărcarea și transferul spre rotunjire, dospire sau coacere, nu doar momentul divizării.
- Dacă fluxul este repetitiv și uniform, un divizor rotunjitor poate reduce manipularea dintre etape și poate stabiliza ritmul.
Ce alegi în funcție de produs: porționare chifle, aluat pentru pizza și fluxuri mixte
Alegerea corectă depinde de produsul pe care îl faci zilnic, nu doar de comparația teoretică dintre 15 și 30 de diviziuni. Același laborator poate avea nevoie de alt echilibru între viteză, uniformitate și flexibilitate dacă produce chifle, bile de pizza sau pâine mică în serii succesive. De aceea, înainte să compari strict productivitatea, merită să stabilești ce tip de porționare urmărești și câtă muncă manuală rămâne după divizare.
Când contează tipul produsului mai mult decât numărul de diviziuni
La porționare chifle, alegerea nu pornește doar de la câte bucăți obții într-un ciclu, ci de la cât de constant trebuie să iasă fiecare porție și câtă manipulare urmează după divizare. Dacă lucrezi cu produse mici și repetitive, 30 de diviziuni pot susține mai ușor un flux rapid. Dacă însă urmărești piese mai mari sau un sortiment variat, un model cu mai puține porții pe ciclu poate lăsa mai mult control asupra gramaj porție aluat și asupra ritmului dintre porționare, rotunjire și dospire.
Pentru aluatul de pizza, comparația se schimbă din nou. Aici nu contează doar numărul de porții, ci și cât de bine se păstrează consistența bilei de aluat înainte de maturare sau întindere. Într-un laborator care produce mai multe diametre ori rețete diferite, capacitate divizor aluat înseamnă flexibilitate, nu numai volum. De aceea, un divizor aluat 15 vs 30 diviziuni trebuie evaluat și după cât de des schimbi produsul, cât durează reglajele și câtă uniformitate ceri de la o serie la alta.
Pentru produse rotunjite, diferența dintre un divizor simplu și un divizor rotunjitor devine mai clară. Dacă după tăiere urmează oricum formare manuală, poate fi suficientă o etapă de divizare bine controlată. Dacă însă viteza și forma constantă sunt esențiale, integrarea rotunjirii reduce variațiile dintre operatori și limitează intervențiile repetitive. În fluxurile cu multe cicluri pe oră, discuția despre bucăți aluat pe oră trebuie legată și de câte atingeri manuale mai rămân între vasul de aluat și tava de dospire.
Când merită soluții intermediare pentru fluxuri mixte
În practică, multe brutării și laboratoare nu produc un singur articol toată ziua. Au chifle dimineața, baze de pizza la prânz și pâine mică sau produse speciale în alt interval. În astfel de cazuri, opoziția strictă între 15 și 30 de diviziuni poate fi prea simplă. Uneori are mai mult sens să analizezi și utilaje pentru divizare volumetrică a aluatului, mai ales dacă ai nevoie de continuitate în alimentare și de un flux mai stabil pe serii lungi, nu doar de un număr fix de porții pe presare.
Există și scenarii în care forma sau compactarea după divizare contează aproape la fel de mult ca tăierea propriu-zisă. Pentru aluatul care trebuie porționat foarte repetabil și pregătit pentru etapa următoare cu intervenție minimă, merită analizată și presă automată pentru divizat aluat. Nu înseamnă automat că varianta automată este cea potrivită în orice laborator, ci că alegerea se mută de la simpla numărătoare de diviziuni la întrebarea mai importantă: cât timp pierzi între cicluri și cât de mult depinzi de operator pentru uniformitate.
În fluxurile mixte, igiena și organizarea devin și ele criterii operaționale. Cu cât ai mai multe schimbări de produs și mai multe cicluri, cu atât este mai important să standardizezi curățarea și separarea etapelor, mai ales când lucrezi cu ingrediente care cer atenție la contaminarea încrucișată. De aceea merită urmărit și ghid FSA pentru contaminare încrucișată, iar în paralel organizarea postului trebuie gândită astfel încât mișcările repetate să nu anuleze avantajele echipamentului, în linie cu recomandări EU-OSHA pentru muncă repetitivă.
Cu alte cuvinte, alegerea bună nu este întotdeauna cea cu mai multe cavități, ci cea care potrivește produsul, ritmul și echipa. Un model orientat spre porționare chifle poate să nu fie ideal pentru toate sortimentele de pizza, după cum un echipament bun pentru loturi mai mari nu este neapărat cel mai eficient într-un laborator cu schimbări dese de rețetă. Aici, productivitatea reală rezultă din compatibilitatea dintre tipul de aluat, succesiunea etapelor și nivelul de automatizare acceptabil.
- Pentru chifle și piese mici repetitive, 30 de diviziuni pot avantaja ritmul, dacă restul fluxului poate prelua seria fără blocaje.
- Pentru pizza și produse cu gramaje diferite, flexibilitatea și controlul asupra gramaj porție aluat pot cântări mai mult decât numărul maxim de porții.
- Un divizor rotunjitor este util când forma constantă și reducerea manipulării manuale influențează direct calitatea și viteza de lucru.
- În fluxurile mixte, alegerea trebuie corelată cu igiena, ergonomia postului și timpul pierdut între divizare, rotunjire și dospire.
Când merită 15 diviziuni, când merită 30 și ce verifici înainte de achiziție
Între 15 și 30 de diviziuni, alegerea corectă nu ține de ideea abstractă de productivitate, ci de potrivirea dintre gramaj, tipul produsului și ritmul real al laboratorului. Două unități cu același volum zilnic pot avea nevoie de soluții diferite dacă una lucrează loturi mai mari și produse variate, iar cealaltă urmărește serii standardizate. De aceea, decizia bună se ia condiționat: după produs, după organizarea fluxului și după câtă muncă manuală mai rămâne între divizare și coacere.
Când alegerea de 15 diviziuni este mai logică decât una de 30
Un model cu 15 diviziuni are sens atunci când lucrezi frecvent cu gramaje mai mari, cu produse care cer mai mult control la manipulare sau cu loturi în care uniformitatea trebuie dublată de flexibilitate. În practică, un divizor aluat 15 vs 30 diviziuni nu se compară doar prin câte bucăți scoate la o apăsare, ci prin cât de bine se potrivește cu rețeta, fermentația și ritmul postului următor. Dacă porția este mai mare, presiunea de a urca direct la 30 de porții pe ciclu nu aduce automat un avantaj real.
Criteriul util este relația dintre capacitate divizor aluat și produsul final. Pentru chifle premium, baze de pizza cu gramaj mai mare, pâini mici artizanale sau semifabricate care merg mai departe spre modelare manuală, 15 diviziuni pot lăsa mai mult spațiu de lucru fără să fragmenteze inutil fluxul. În aceste cazuri, gramaj porție aluat contează mai mult decât impresia de viteză. Dacă operatorul poate încărca, descărca și repoziționa loturile fără grabă, rezultatul este adesea mai stabil decât într-un flux forțat peste nevoia reală.
Tot aici trebuie separat volumul zilnic de volumul pe vârf de producție. Dacă ai serii scurte, sortimentație variată sau schimbări dese între produse, un utilaj cu mai puține diviziuni poate susține mai bine flexibilitatea decât unul orientat strict spre repetitivitate. Înainte de automatizare rapidă, merită să compari și divizor manual sau automat în funcție de volum, apoi să vezi dacă diferența de ritm rezolvă problema principală sau doar mută presiunea către rotunjire, dospire ori coacere. O alegere bună nu este cea mai mare capacitate teoretică, ci cea care păstrează fluxul echilibrat.
Când 30 diviziuni devin alegerea potrivită și ce întrebări trebuie puse
Un echipament cu 30 de porții pe ciclu devine mai potrivit atunci când ai serii repetitive, cerere constantă și nevoie clară de multe bucăți aluat pe oră pentru același produs sau pentru produse apropiate ca rețetă și greutate. Asta apare frecvent în porționare chifle, rularea unor loturi standard pentru panificație mică sau în fluxuri unde fiecare minut economisit la divizare se vede imediat în posturile următoare. Avantajul vine din repetabilitate, dar numai dacă restul liniei poate susține același ritm fără blocaje.
Înainte de achiziție, întrebările corecte sunt simple: ce gramaje rulezi cel mai des, câte cicluri vrei pe oră fără să suprasoliciți operatorul, câtă manipulare rămâne după divizare și dacă ai nevoie doar de separare sau și de uniformizare a formei. Aici poate conta și un divizor rotunjitor, mai ales când produsul final cere regularitate vizuală și economie de timp la modelare. Dacă etapa de după divizare rămâne manuală, o capacitate mai mare pe hârtie nu este întotdeauna un câștig; poate însemna doar mai multe tăvi, mai mult transfer și mai multă presiune pe organizare.
Decizia finală trebuie privită ca parte din ansamblu, nu ca alegere izolată între 15 și 30. Dacă malaxarea, dospirea intermediară, modelarea și coacerea au ritm diferit, un utilaj supradimensionat poate sta în așteptare sau poate crea aglomerări între posturi. De aceea este util să privești achiziția în contextul unei linie profesională pentru procesarea aluatului, unde fiecare etapă este dimensionată după produs, gramaj și ritm de lucru. Concluzia practică este clară: 15 diviziuni favorizează controlul și gramajele mai mari, iar 30 diviziuni favorizează volumele repetitive și standardizarea, dacă întregul flux este pregătit pentru asta.
- Alege 15 diviziuni când lucrezi frecvent cu porții mai mari, sortimentație variată și ai nevoie de control bun între divizare și modelare.
- Alege 30 diviziuni când urmărești loturi repetitive, porționare chifle constantă și un volum mai mare de bucăți aluat pe oră.
- Verifică mereu dacă gramaj porție aluat, postul următor și personalul disponibil susțin ritmul promis de utilaj.
- Nu cumpăra după numărul de diviziuni singur; compară fluxul complet, nivelul de automatizare și nevoia reală de standardizare.
-

Divizor aluat manual 15 diviziuni de la 60 la 530 g cu suport
Cod: MPSMTA15M26.195,56 lei fără TVA (31.696,63 lei cu TVA) -
Divizor aluat manual 30 diviziuni de la 30 la 265 g cu suport
Cod: MPSMTA30M26.195,56 lei fără TVA (31.696,63 lei cu TVA) -

Divizor aluat semi-automat cu 20 diviziuni patrate
Cod: MPMSQS2041.869,37 lei fără TVA (50.661,94 lei cu TVA) -

Divizor aluat si formator rotund automat 15 diviziuni
Cod: MPMSRSAUT1576.000,77 lei fără TVA (91.960,93 lei cu TVA) -

Divizor aluat si formator rotund semi-automat 30 diviziuni
Cod: MPMSRS3040.583,01 lei fără TVA (49.105,44 lei cu TVA) -

Masina hidraulica semi-automata de presat aluat/unt 20 kg
Cod: MPMPBSEMI39.290,04 lei fără TVA (47.540,95 lei cu TVA)


Lasă un răspuns